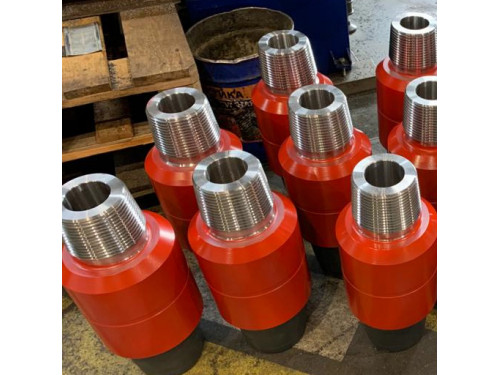
Калибраторы лопастные спиральные (КЛС) — это элементы бурового оборудования, предназначенные для калибрования ствола скважины, центрирования бурового инструмента и стабилизации компоновки низа бурильной колонны (КНБК). Они применяются при бурении нефтяных и газовых скважин в горных породах различной твёрдости и абразивности.
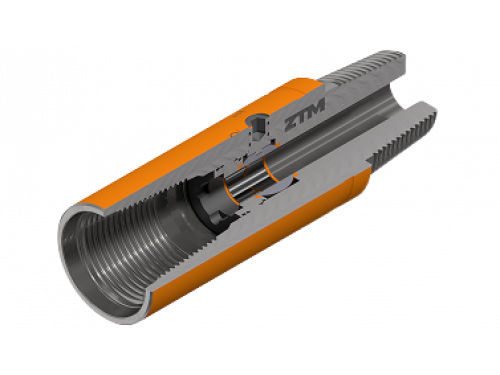
Конструкция калибратора включает прочный металлический корпус со спирально расположенными рабочими лопастями. При взаимодействии со стенками скважины лопасти обеспечивают калибрование ствола до требуемого диаметра и способствуют улучшению условий работы долота и забойного двигателя.
В зависимости от назначения калибраторы КЛС различаются наружным диаметром, длиной рабочей части, конструкцией лопастей, типом армирования и исполнением присоединительных резьб.
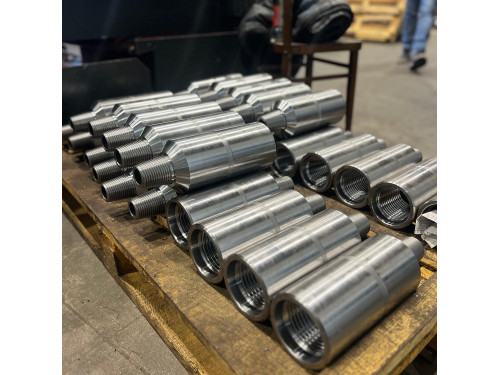
Завод «ЗлатТехМаш» в Златоусте изготавливает лопастные спиральные калибраторы по чертежам, техническим заданиям, эскизам и образцам заказчиков. Возможно производство изделий нестандартных размеров и конфигураций с учётом особенностей бурильной колонны, геологических условий и требований к эксплуатации.
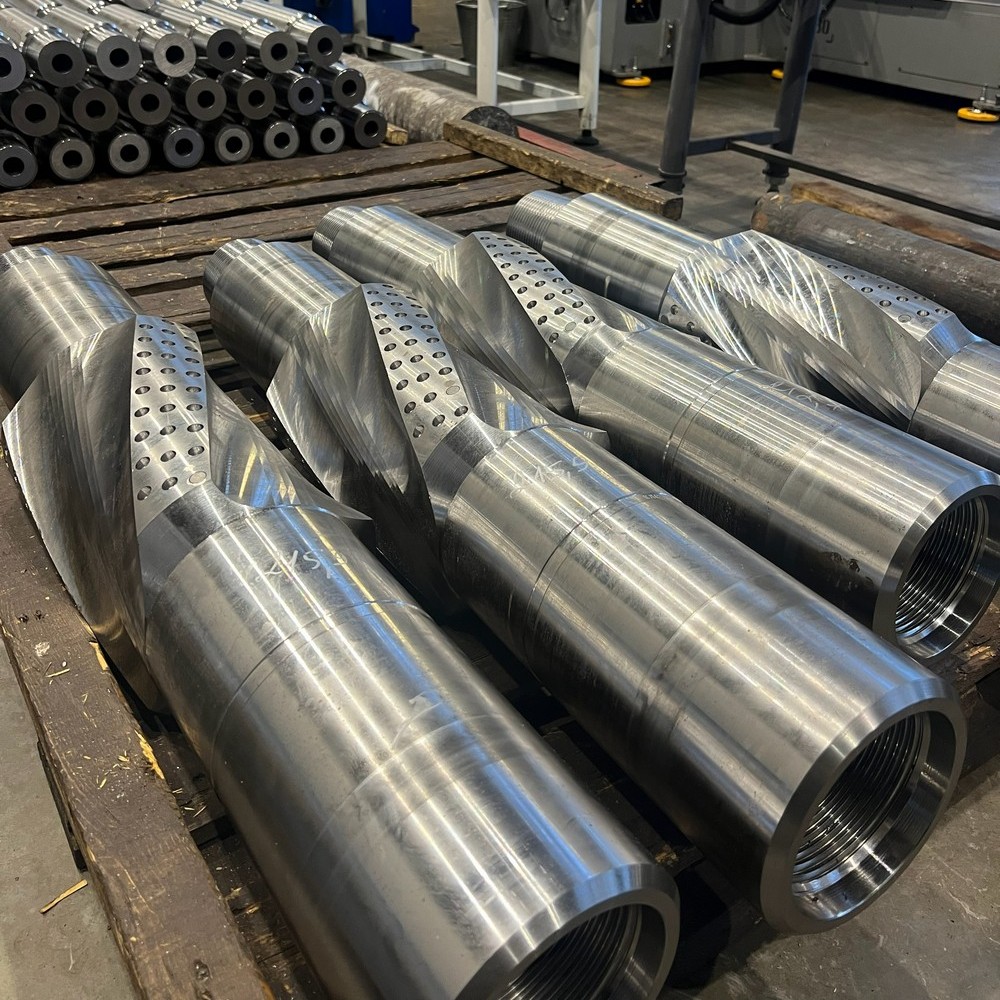
Калибратор КЛС представляет собой специальный буровой инструмент с рабочими лопастями, расположенными по спирали относительно продольной оси корпуса.
Калибратор используется в составе бурильной колонны и взаимодействует со стенками скважины во время выполнения буровых работ.
Главная задача инструмента — поддержание требуемого диаметра ствола скважины и создание необходимых условий для устойчивой работы бурового оборудования.
Лопастные спиральные калибраторы выполняют несколько важных функций:
Спиральные лопастные калибраторы применяются при:
Область применения конкретного калибратора определяется его конструкцией, диаметром, типом вооружения и требованиями к буровому инструменту.
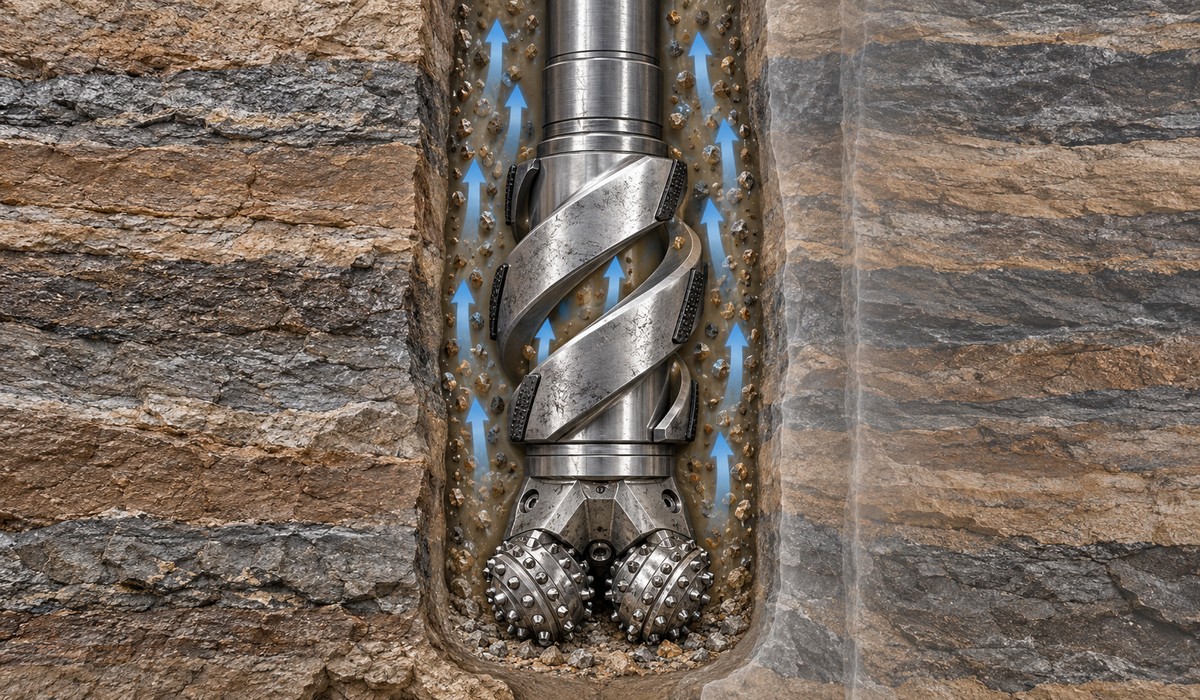
Конструкция лопастного спирального калибратора рассчитана на работу в условиях значительных механических нагрузок, воздействия бурового раствора и контакта с горными породами.
Основу изделия составляет металлический корпус, на наружной поверхности которого расположены спиральные лопасти с износостойким вооружением.
Конкретное исполнение корпуса, количество и геометрия лопастей определяются конструкцией калибратора и условиями его применения.
Главная конструктивная особенность КЛС — расположение рабочих лопастей по спиральной линии относительно оси инструмента.
Такая геометрия обеспечивает характерное распределение контакта рабочих поверхностей со стенками скважины.
Между лопастями предусмотрены свободные пространства, по которым может перемещаться буровой раствор с частицами выбуренной породы.
Спиральная форма лопастей способствует прохождению промывочной жидкости и выносу шлама из зоны работы инструмента. Эффективность этого процесса зависит от конструкции калибратора, параметров циркуляции и условий бурения.
Принцип работы КЛС основан на механическом взаимодействии армированных рабочих лопастей со стенками скважины.
Калибратор устанавливается в предусмотренное место компоновки бурильной колонны. Во время бурения инструмент перемещается вместе с компоновкой и, в зависимости от режима работы, участвует во вращении.
При контакте со стенками скважины рабочие поверхности лопастей воздействуют на локальные выступы и неровности породы.
Важно учитывать, что калибратор предназначен прежде всего для калибрования ствола и работы в заданной компоновке. Его нельзя рассматривать как универсальную замену расширителю скважины.
Правильно подобранный калибратор помогает обеспечить требуемые условия работы долота и забойного двигателя.
При этом результат зависит от расположения инструмента в компоновке, диаметра калибратора, характеристик горных пород и параметров бурения.
Калибраторы для бурения скважин различаются конструкцией рабочих лопастей, назначением, способом присоединения и типом вооружения.
Прямолопастные калибраторы имеют рабочие лопасти, расположенные преимущественно вдоль продольной оси корпуса.
Они применяются для калибрования ствола и центрирования элементов бурильной колонны в соответствующих условиях.
У калибраторов КЛС лопасти расположены по спирали, что определяет особенности контакта рабочих поверхностей со стенками скважины.
Такие изделия используются для калибрования ствола, центрирования и улучшения условий работы бурового инструмента.
| Характеристика | КЛ | КЛС |
|---|---|---|
| Форма рабочих лопастей | Прямые | Спиральные |
| Основное назначение | Калибрование и центрирование | Калибрование и центрирование |
| Расположение рабочих поверхностей | Вдоль оси инструмента | По спиральной линии |
| Тип вооружения | В зависимости от исполнения | В зависимости от исполнения |
| Выбор для бурения | По требованиям компоновки | По требованиям компоновки |
Выбор между прямолопастным и спиральным калибратором необходимо выполнять с учётом конструкции КНБК и условий бурения.
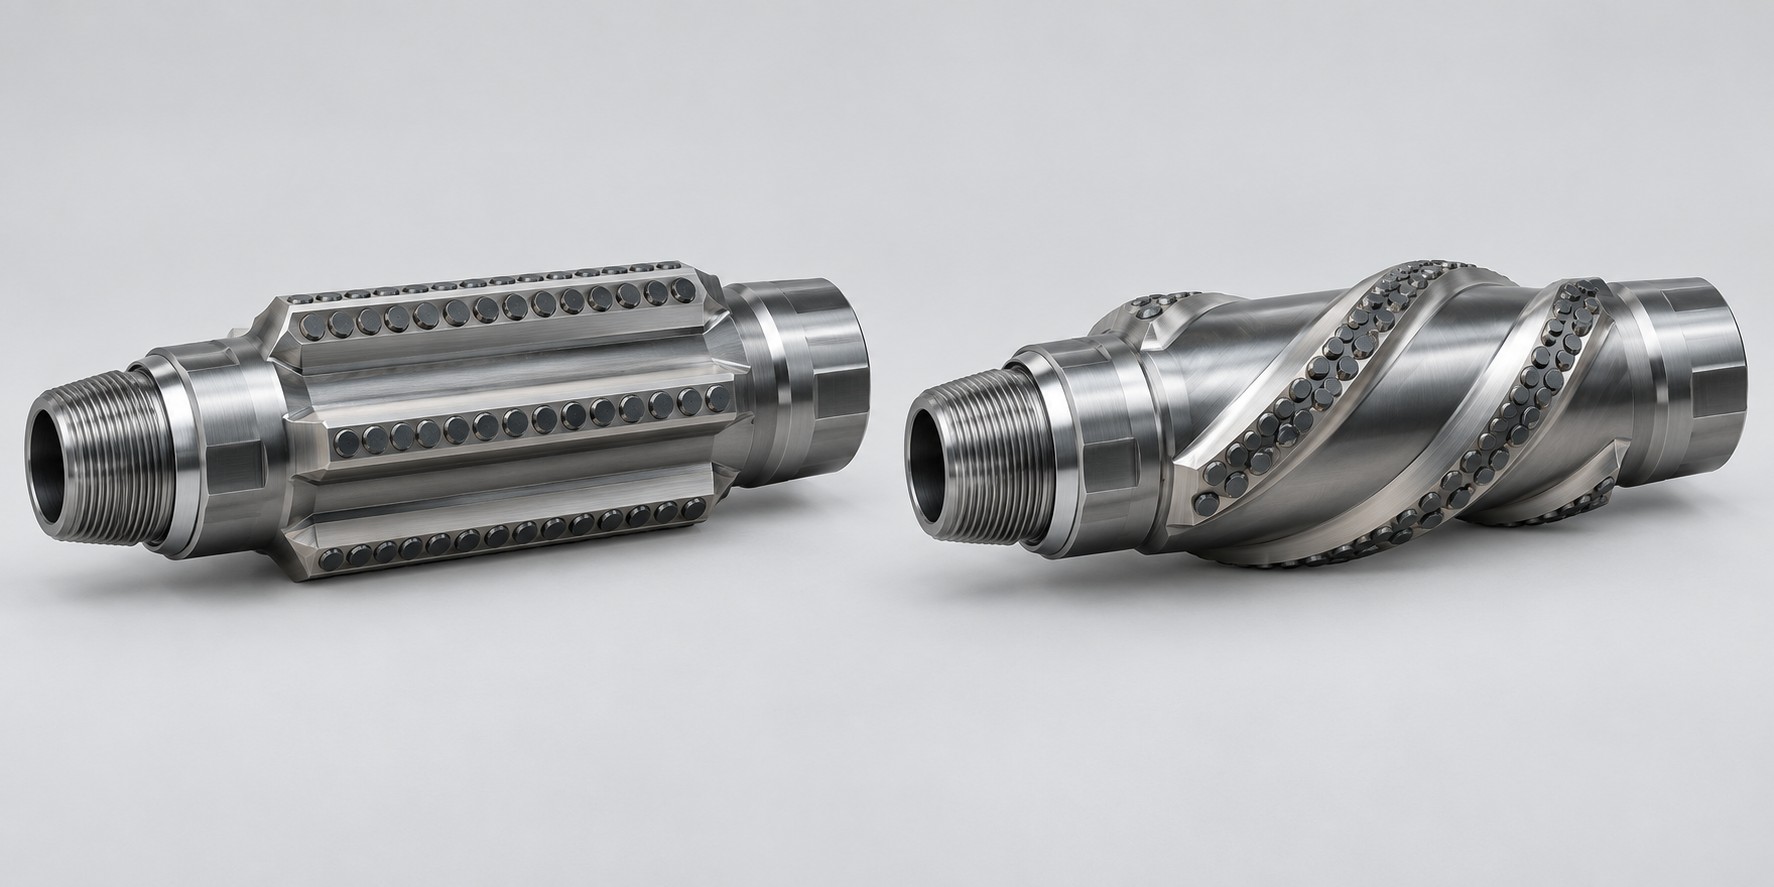
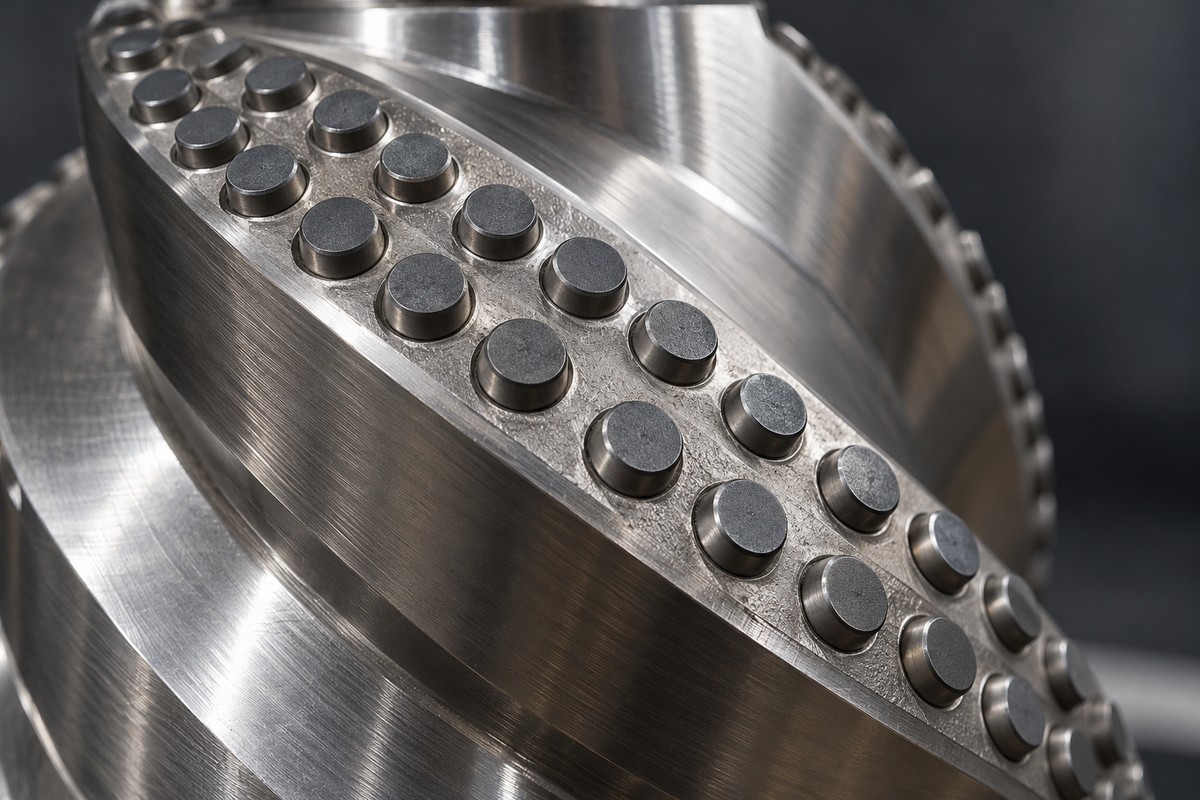
Одной из важнейших характеристик калибратора является тип вооружения его рабочих лопастей.
От материала и конструкции вооружения зависят износостойкость рабочих поверхностей и возможность применения инструмента в определённых горных породах.
Для работы в мягких породах применяются исполнения с рабочими элементами, подобранными под соответствующие механические и абразивные характеристики породы.
В технической документации некоторых производителей встречаются обозначения М и МС.
Исполнения СТ применяются для работы в породах средней твёрдости и твёрдых породах в соответствии с классификацией конкретного изготовителя.
Рабочие поверхности таких калибраторов оснащаются износостойкими элементами, способными воспринимать повышенные контактные нагрузки.
В отдельных производственных сериях используются усиленные исполнения СТК, предназначенные для работы в более сложных геологических условиях.
Конструкция и состав вооружения определяются технической документацией производителя.
Для повышения стойкости рабочих поверхностей могут применяться:
Тип армирования выбирается с учётом твёрдости и абразивности пород, условий контакта со стенками скважины и требований к долговечности инструмента.
На заводе «ЗлатТехМаш» при изготовлении калибраторов предусмотрены подготовка и армирование рабочих поверхностей. Конкретный тип вооружения и требования к нему согласовываются с заказчиком.
Маркировка бурового калибратора позволяет определить его конструктивный тип, основные геометрические характеристики и особенности исполнения.
Система обозначений зависит от принятой производителем технической документации.
После буквенного обозначения обычно приводятся дополнительные параметры, позволяющие идентифицировать конкретное изделие.
В зависимости от принятой системы обозначений могут указываться:
Рассмотрим пример условного обозначения, используемый в техническом каталоге одного из производителей:
КЛС-309,0.СТ/1200.(500)-163
Расшифровка:
Следует учитывать, что обозначения КЛС у разных производителей могут иметь отличия. Для правильной идентификации изделия необходимо использовать его техническую документацию.
Перед выбором бурового калибратора необходимо определить его основные геометрические и конструктивные характеристики.
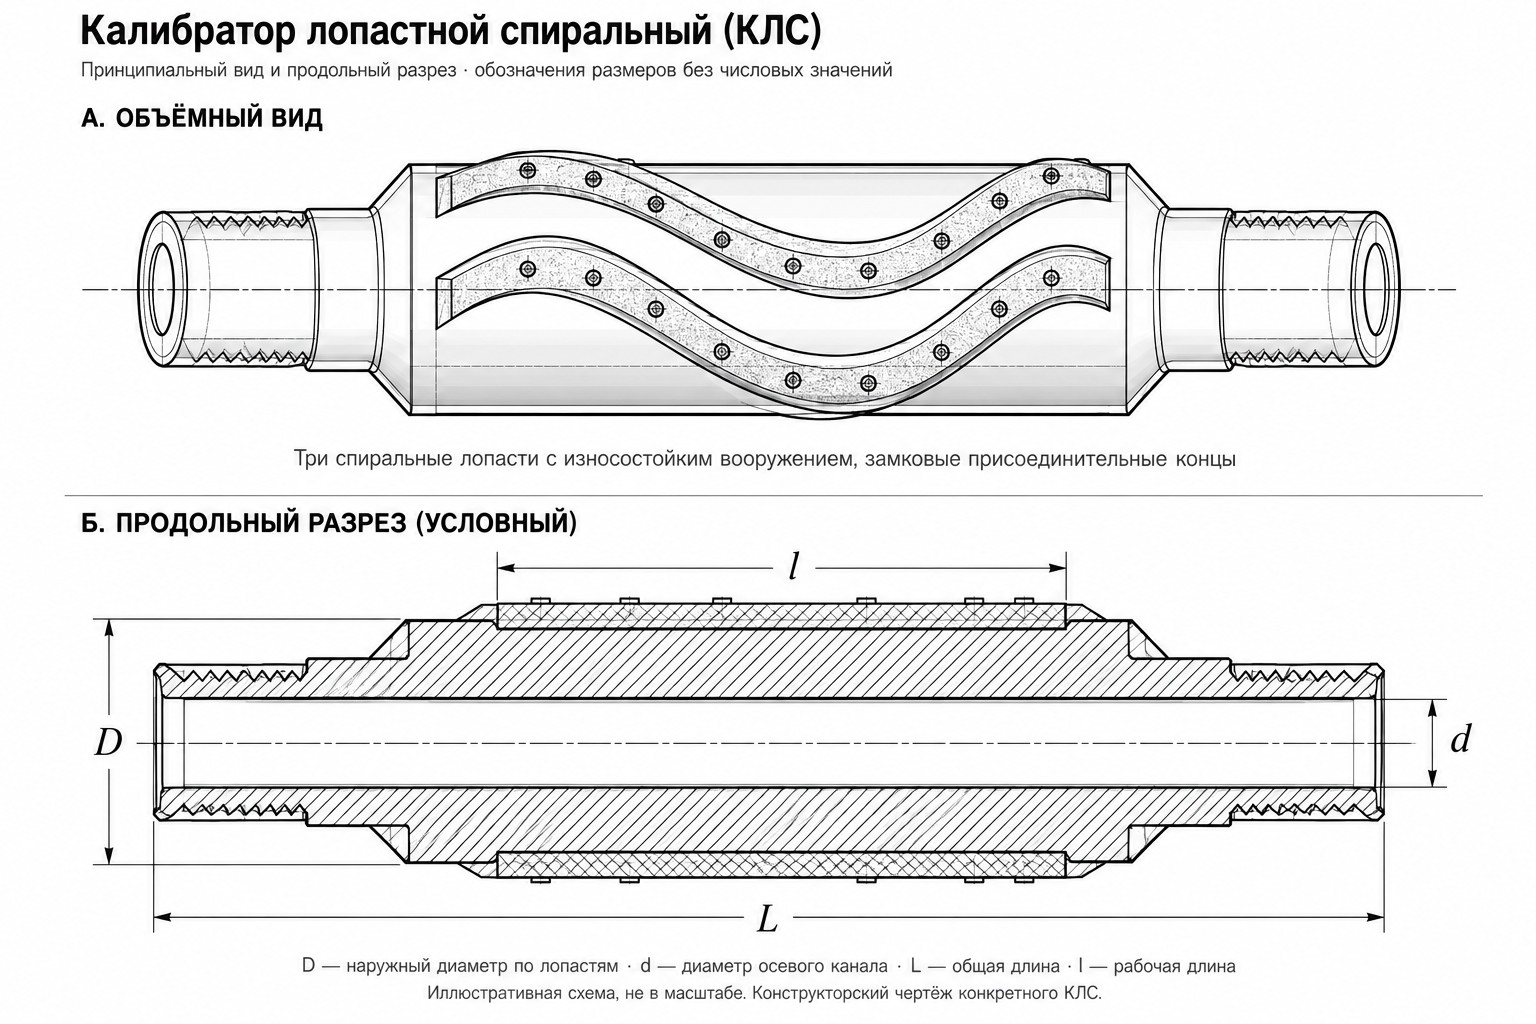
Ключевыми параметрами являются наружный диаметр, длина рабочей части, тип вооружения и характеристики присоединительных соединений.
| Характеристика | Обозначение | Значение при подборе |
|---|---|---|
| Наружный калибрующий диаметр | D, мм | Определяет номинальный размер рабочей части |
| Общая длина | L, мм | Учитывается при формировании КНБК |
| Длина калибрующей части | l, мм | Определяет протяжённость рабочего участка |
| Диаметр корпуса | D1, мм | Характеризует габариты корпуса |
| Диаметр проходного канала | d, мм | Учитывается при расчёте циркуляции бурового раствора |
| Тип вооружения | По документации | Определяет применимость в различных породах |
| Присоединительная резьба | Типоразмер | Обеспечивает совместимость с бурильной колонной |
| Масса | кг | Учитывается при проектировании компоновки |
Конкретные значения характеристик устанавливаются чертежом или технической документацией изделия.
Калибраторы КЛС комплектуются замковыми присоединительными резьбами, предназначенными для соединения с элементами бурильной колонны.
В зависимости от конструкции используются муфтовые и ниппельные соединения.
При изготовлении на заказ тип резьбы, её размер и направление, а также геометрические параметры присоединительных частей согласовываются с заказчиком.
На производстве «ЗлатТехМаш» выполняется нарезка замковых резьб с последующим контролем геометрических параметров и качества соединений.
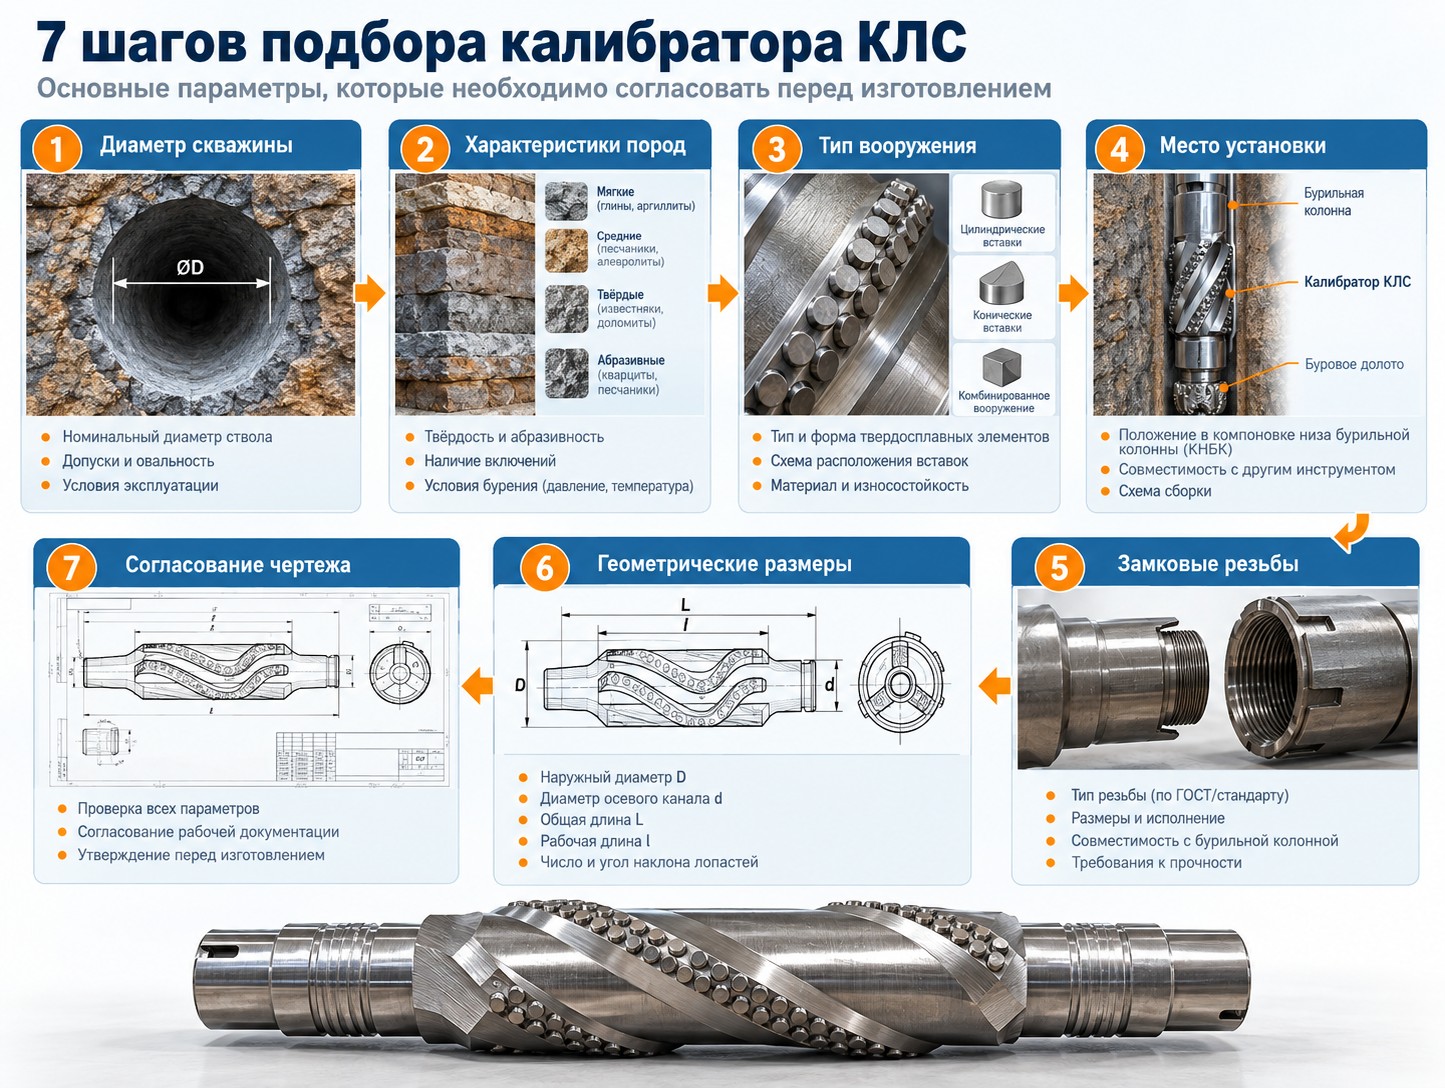
Выбор калибратора должен выполняться с учётом технических параметров скважины, характеристик горных пород и конструкции бурильной колонны.
Наружный калибрующий диаметр подбирается с учётом диаметра долота, проектной геометрии ствола и требований к компоновке.
При этом необходимо учитывать допускаемые отклонения и особенности конкретного бурового инструмента.
Важными параметрами являются твёрдость, абразивность и другие свойства пород, через которые проходит скважина.
Они влияют на выбор типа вооружения и конструктивных особенностей калибратора.
Для различных геологических условий используются соответствующие твердосплавные элементы и защитные покрытия.
Выбор вооружения необходимо согласовывать с требованиями к конкретной конструкции.
Калибратор может использоваться в различных участках компоновки в зависимости от назначения и конструктивного исполнения.
Необходимо учитывать взаимное расположение калибратора, долота, забойного двигателя и других элементов КНБК.
Размеры, тип и направление замковых резьб должны соответствовать соединяемым элементам бурильной колонны.
Использование несовместимых резьбовых соединений недопустимо.
Проверяются общая длина изделия, длина рабочей части, диаметр корпуса и внутренний проходной канал.
Эти параметры должны соответствовать требованиям компоновки и условиям циркуляции бурового раствора.
Если требуется нестандартный калибратор, необходимо подготовить техническое задание или чертёж с указанием основных параметров.
На основании предоставленных данных производитель может определить возможность изготовления изделия и согласовать его характеристики.
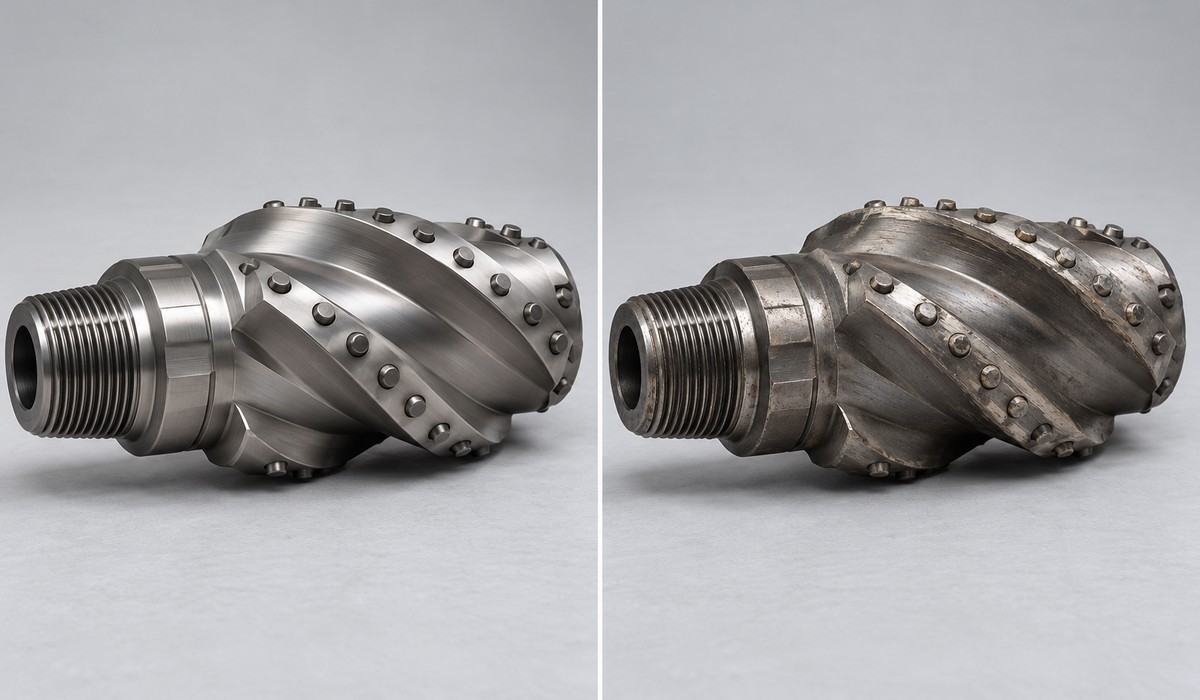
В процессе бурения рабочие лопасти калибратора подвергаются механическому и абразивному воздействию горных пород.
Интенсивность износа зависит от геологических условий, конструкции вооружения, нагрузок и режима эксплуатации.
При проверке технического состояния калибратора следует обращать внимание на:
Решение о дальнейшем использовании, восстановлении или замене калибратора должно приниматься по результатам контроля с учётом требований технической документации.
Завод «ЗлатТехМаш» изготавливает буровые калибраторы КЛС на собственном производстве в городе Златоусте.
Предприятие принимает заказы на изготовление калибраторов по чертежам, техническим заданиям, эскизам и образцам заказчиков.
Возможна разработка и изготовление нестандартного инструмента с учётом параметров бурильной колонны, требуемого диаметра скважины и условий эксплуатации.
По согласованию с заказчиком могут изменяться:
Возможность изготовления конкретного исполнения определяется после рассмотрения технической документации.
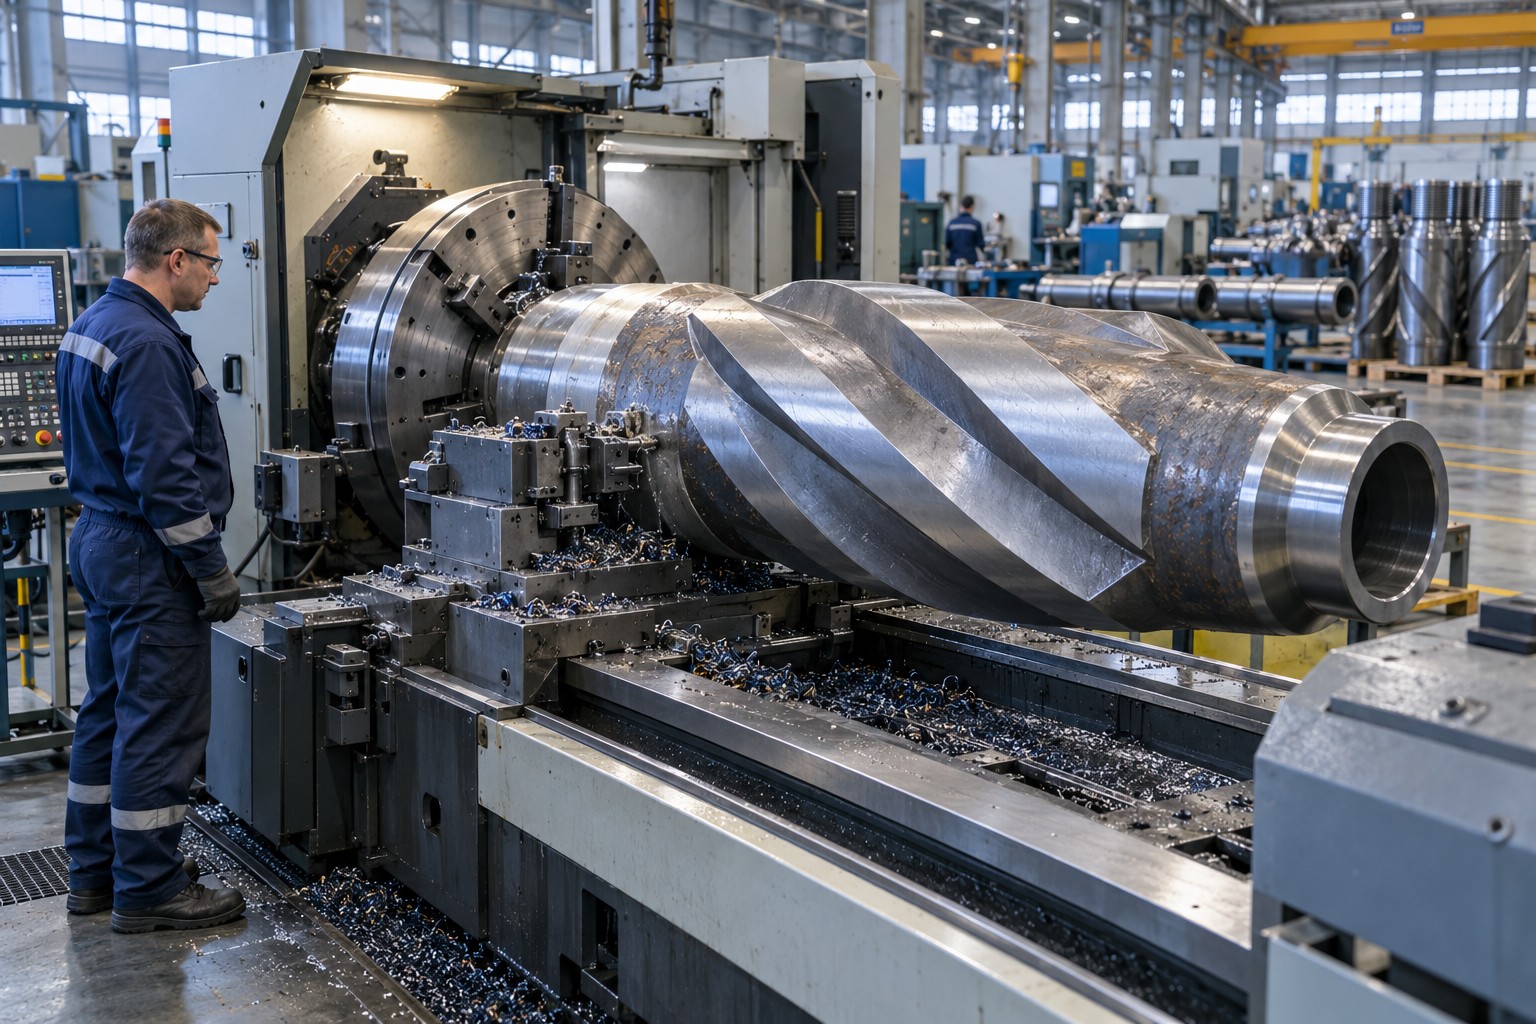
Изготовление калибраторов выполняется на собственных производственных мощностях предприятия.
В зависимости от конструкции изделия производственный процесс может включать:
Собственное производство позволяет предприятию принимать заказы как на единичные изделия, так и на серийные партии.
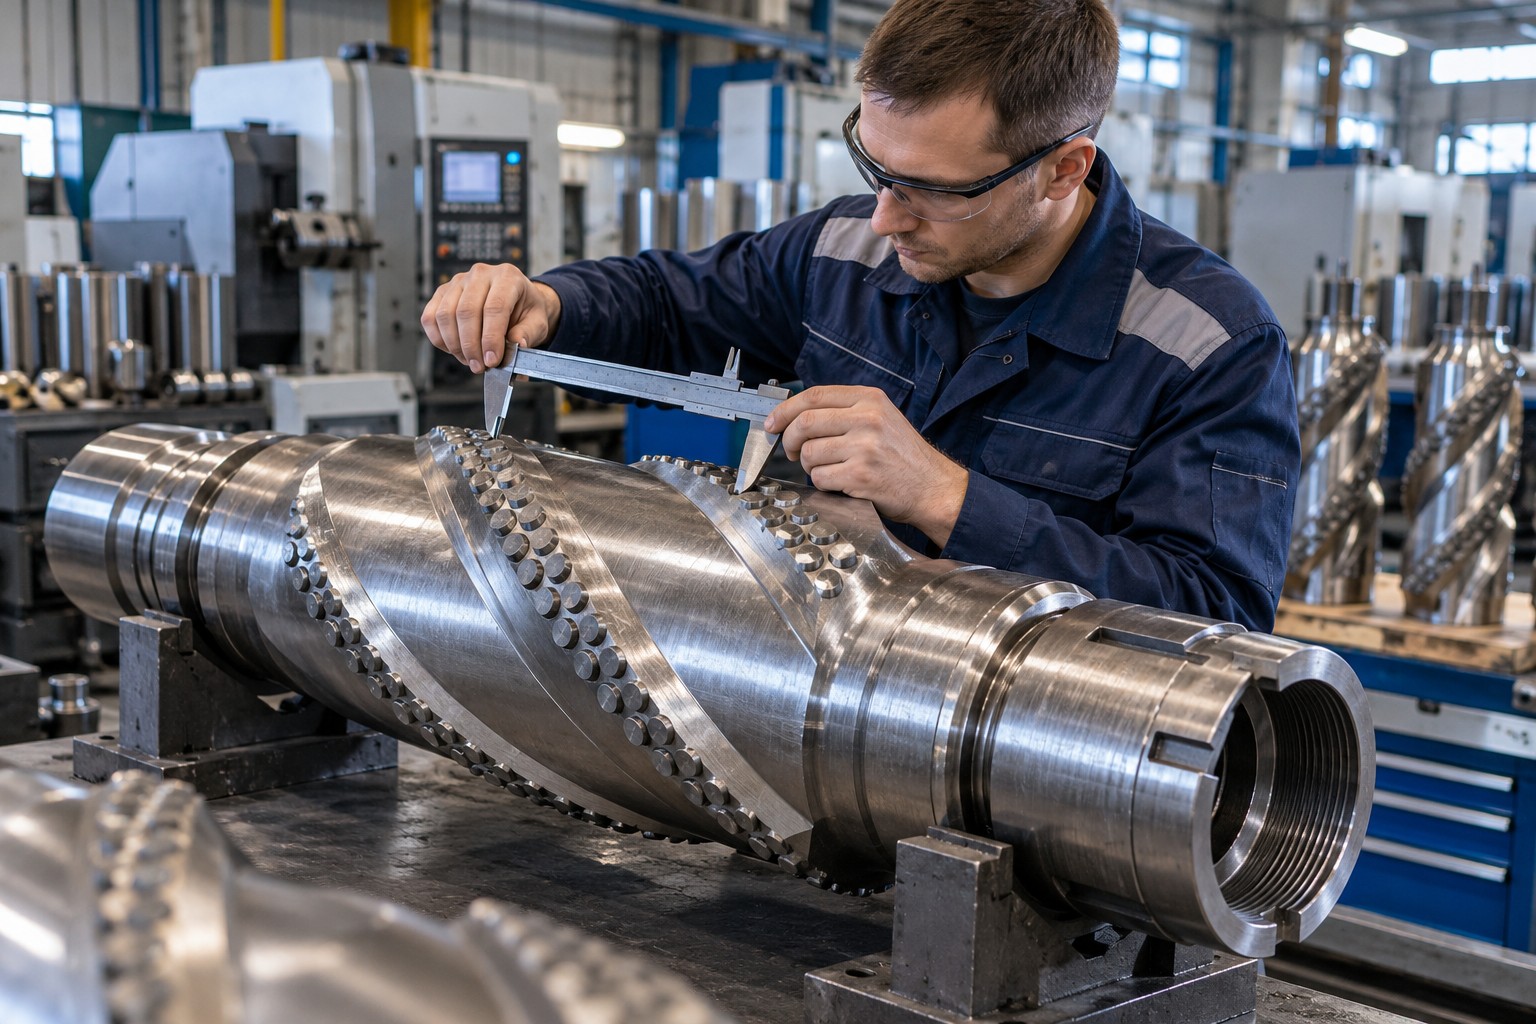
При изготовлении калибраторов особое внимание уделяется соответствию геометрических параметров согласованному чертежу.
Контролируются размеры корпуса, рабочей части, присоединительных элементов и качество резьбовых соединений.
Дополнительные требования к материалам, вооружению, контролю и испытаниям могут быть установлены техническим заданием заказчика.
Срок изготовления лопастных спиральных калибраторов на заводе «ЗлатТехМаш» составляет от 30 до 90 календарных дней.
Точная продолжительность производства зависит от следующих факторов:
Стоимость изготовления рассчитывается индивидуально на основании чертежа или технического задания.
Сроки, технические характеристики и стоимость согласовываются с заказчиком до запуска заказа в производство.
Для оформления заказа необходимо направить специалистам предприятия чертёж, техническое задание, эскиз или информацию об основных параметрах требуемого изделия.
На основании предоставленных сведений специалисты завода рассмотрят возможность изготовления и подготовят предложение по техническим параметрам, стоимости и срокам производства.
Завод «ЗлатТехМаш»
Отправьте чертёж или техническое задание, чтобы уточнить возможность изготовления необходимого калибратора КЛС.
Калибратор КЛС предназначен для калибрования ствола скважины, центрирования бурового инструмента и улучшения условий работы элементов бурильной колонны.
Основное отличие заключается в расположении рабочих лопастей. У прямолопастного калибратора они расположены вдоль оси корпуса, а у КЛС — по спиральной линии.
Диаметр подбирается с учётом размера долота, проектной геометрии скважины и требований к компоновке бурильной колонны.
В зависимости от конструкции и условий применения могут использоваться твердосплавные вставки, наплавочные материалы и другие износостойкие элементы. Конкретный тип вооружения определяется технической документацией.
Да. Завод «ЗлатТехМаш» принимает заказы на изготовление нестандартных калибраторов по чертежам, техническим заданиям, эскизам и образцам. Возможность производства согласовывается после изучения требований к изделию.
Для соединения с бурильной колонной применяются замковые присоединительные резьбы. Конкретные типоразмеры и исполнение определяются конструкцией изделия и требованиями заказчика.
Ориентировочный срок изготовления на заводе «ЗлатТехМаш» составляет от 30 до 90 календарных дней. Точный срок определяется после согласования параметров и объёма заказа.
Предприятие принимает заказы как на единичные изделия, так и на серийные партии. Условия изготовления согласовываются индивидуально.
Калибраторы лопастные спиральные являются важными элементами бурового оборудования, обеспечивающими калибрование ствола скважины, центрирование инструмента и необходимые условия работы компоновки низа бурильной колонны.
При подборе КЛС необходимо учитывать наружный диаметр, геометрию лопастей, характеристики горных пород, тип вооружения, присоединительные резьбы и условия эксплуатации.
Завод «ЗлатТехМаш» изготавливает калибраторы лопастные спиральные по индивидуальным требованиям заказчиков. Собственное производство в Златоусте позволяет выполнять механическую обработку корпусов, изготовление лопастей, нарезку замковых резьб, армирование рабочих поверхностей и контроль готовых изделий.
Для расчёта стоимости и сроков изготовления направьте специалистам предприятия чертёж, техническое задание или описание требуемого калибратора.